Вращающийся узел в упаковочной и полиграфической промышленности
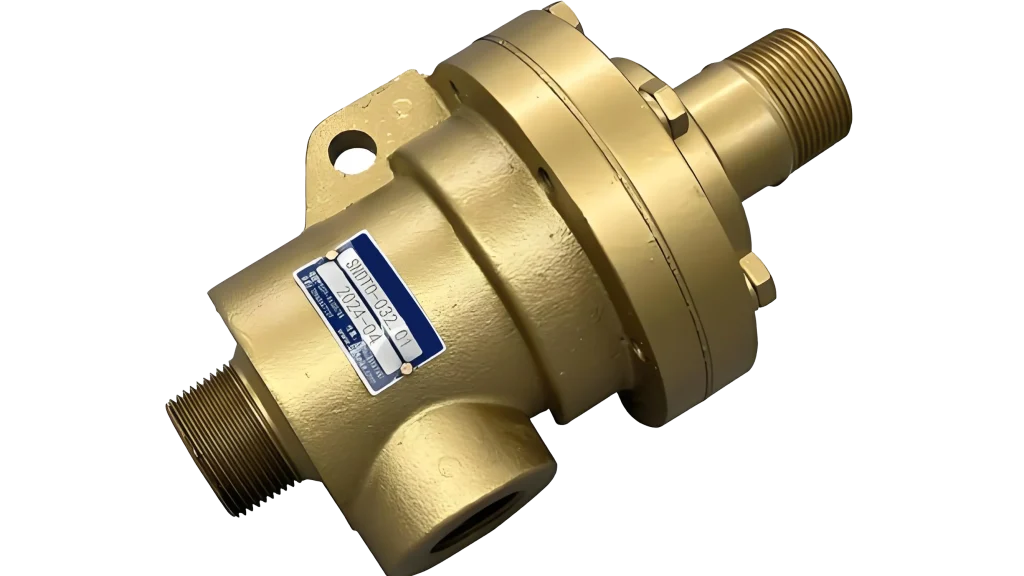
В полиграфической и упаковочной промышленности ротационные соединения играют ключевую роль в обеспечении соединений и передачи. Они позволяют плавно подавать жидкости, такие как термомасло и охлаждающая вода, из стационарных трубопроводов в компоненты полиграфического оборудования, находящиеся во вращательном или возвратно-поступательном движении, а затем отводить эти среды из ротационного соединения, отлично выполняя функцию уплотнительного устройства для соединения.
В полиграфической и упаковочной промышленности ротационные муфты играют ключевую роль в соединении и передаче. Они обеспечивают плавную подачу жидкостей, таких как термомасло и охлаждающая вода, из стационарных трубопроводов в компоненты полиграфического оборудования, находящиеся во вращательном или возвратно-поступательном движении, а затем отводят эти среды из ротационной муфты, идеально выполняя функцию уплотнительного устройства для соединения. Например, в распространенном полиграфическом оборудовании, таком как листовые офсетные печатные машины, рулонные офсетные печатные машины и глубокопечатные машины, ротационные соединения подключаются к вращающимся валам и трубопроводам, которые, в свою очередь, соединены с нагревателями или контурами охлаждения, обеспечивая бесперебойную циркуляцию среды по всему пути передачи.
1. Эксплуатационные характеристики ротационных соединений в упаковочной и полиграфической промышленности
(1) Герметичность
Ротационные соединения, применяемые в упаковочной и полиграфической промышленности, обладают превосходными уплотнительными характеристиками. В них часто используется принцип сбалансированного уплотнения: например, некоторые ротационные соединения позволяют сделать давление, создаваемое на обоих концах уплотнительного кольца, практически равным, что эффективно снижает износ уплотнительной поверхности, вызванный уплотнительной нагрузкой. Они отличаются высокой скоростью работы и стабильностью, что значительно продлевает срок службы. Подбор уплотнительных материалов также является весьма специфическим: например, используется сочетание тонкокристаллических керамических материалов и углеродных уплотнительных колец, либо применяются уплотнения с фрикционными парами, состоящими из углеродного графита, карбида кремния и карбида вольфрама. Уплотнительные поверхности и кольца, изготовленные из этих специальных материалов, обладают такими характеристиками, как износостойкость, коррозионная стойкость и отсутствие утечек. В то же время внутри ротационного соединения имеются различные упругие уплотнительные кольца с разными поперечными сечениями, такие как О-образные кольца, для уплотнения осевого неуплотненного канала. Некоторые упругие элементы, такие как пружины и сильфоны, установленные внутри ротационного соединения, могут регулировать и компенсировать осевое тепловое расширение фрикционного элемента, а также износ торцевой и сферической поверхностей фрикционной пары, что дополнительно обеспечивает надёжную герметичность в различных условиях эксплуатации, сводит к минимуму вероятность утечки рабочей среды и удовлетворяет потребностям различного оборудования в упаковочной и полиграфической промышленности.
(2) Коррозионная стойкость и долговечность
Использование коррозионно-стойких материалов для изготовления компонентов ротационных соединений имеет огромное значение. Учитывая сложность условий эксплуатации в упаковочной и полиграфической промышленности, где компоненты могут вступать в контакт со средами различных свойств, такими как вода и термомасло, выбор коррозионно-стойких материалов позволяет гарантировать, что ротационные соединения не будут подвергаться коррозии или повреждениям при длительном использовании. Например, детали ротационного соединения RXE изготовлены из коррозионно-стойких материалов, что позволяет использовать их в средах с коррозионно-активными средами. Некоторые детали, такие как корпус и ротор, изготовлены из нержавеющей стали марки 304, а другие — из нержавеющей стали марки 316L. Кроме того, в суровых условиях эксплуатации, таких как высокая скорость и высокое давление, благодаря продуманной конструкции, например использованию широких подшипников качения для опоры, его работа становится более плавной и стабильной. В то же время он оснащён высококачественной уплотнительной конструкцией, которая снижает потери на трение между компонентами, эффективно продлевая срок службы ротационного соединения в целом, что позволяет ему в течение длительного времени обеспечивать работу соответствующего оборудования в упаковочной и полиграфической промышленности, снижая затраты на техническое обслуживание оборудования и частоту его замены.
2. Меры предосторожности при использовании ротационных соединений в упаковочной и полиграфической промышленности
(1) Вопросы, связанные с установкой
При обращении с роторными соединениями и их хранении в полиграфической и упаковочной промышленности следует уделять особое внимание предотвращению ударов и падений, чтобы избежать повреждения соединительного интерфейса и внутренней уплотнительной конструкции, что может привести к таким проблемам, как нарушение соосности, перпендикулярности, вибрация оборудования и отклонения.
Кроме того, в процессе монтажа необходимо обратить внимание на ряд важных моментов. Во-первых, важно обеспечить соосность вращающегося соединения и головки вала, что является важнейшим условием для его стабильной работы в будущем. При выполнении резьбовых соединений необходимо тщательно проверить, соответствует ли направление резьбы внутренней и внешней труб вращающегося соединения направлению вращения барабана, при этом направления вращения резьбы внутренней и внешней труб также должны совпадать. Исходя из направления установки вращающегося соединения: если направление вращения ролика, барабана и т. д. — по часовой стрелке, это соответствует левой резьбе; если — против часовой стрелки, то это правая резьба.
Кроме того, для соединения ротационного соединения с трубопроводом следует использовать гибкие шланги. Рекомендуется отдавать предпочтение металлическим шлангам с хорошими противопомеховыми свойствами и строго запретить использование жестких соединений. Это позволит снизить вспомогательный вес ротационного соединения и продлить срок его службы. Следует также уделить внимание размерам компонентов внутренней трубы. Для внутренних труб с большим собственным весом необходимо предусмотреть дополнительную опору. Рекомендуется использовать допуск H8/E7 в месте соединения внутренней трубы с вращающимся соединением, чтобы обеспечить надлежащие условия эксплуатации. Кроме того, опора и фиксация вращающегося соединения от вращения должны быть точными и безошибочными. Как правило, диаметр штока должен быть примерно на 2 миллиметра меньше диаметра вращающегося отверстия, чтобы обеспечить возможность свободной регулировки и компенсации вращающегося соединения.
(2) Вопросы технического обслуживания
В ходе ежедневного технического обслуживания необходимо поддерживать в чистоте внутреннюю поверхность барабана и трубопроводы, подключенные к вращающемуся соединению. Особое внимание следует уделять новому оборудованию; при необходимости можно установить дополнительные фильтры, чтобы предотвратить повреждение уплотнительной поверхности вращающегося соединения посторонними предметами. В связи с возможностью образования накипи и ржавчины внутри роторного соединения, вызванной длительным простоями машины, рекомендуется во время простоя оборудования каждые один-два месяца запускать его на холостом ходу в течение 2 часов. При повторном запуске машины следует обратить внимание на наличие заторов или капания.
В то же время необходимо регулярно использовать смазочную помпу для впрыскивания смазочной смазки в ротационный узел, чтобы обеспечить плавную работу подшипника. Для ротационных соединений, в которых используется теплоноситель или масло для теплопередачи, процесс нагрева следует осуществлять постепенно, чтобы избежать таких проблем, как тепловое расширение и сжатие компонентов ротационного соединения, вызванные резкими перепадами температуры. При регулярном осмотре оборудования обращайте внимание на износ и изменения толщины уплотнительной поверхности ротационного соединения. Нормальный диапазон износа обычно составляет около 5–10 миллиметров. Внимательно следите за следами трения на уплотнительной поверхности. При обнаружении серьезных признаков износа и истирания, таких как трехточечные разрывы или царапины, уплотнение следует своевременно заменить. Кроме того, после износа уплотнения можно провести его простую замену и ремонт. Например, при замене основного уплотнения ротационного соединения трубы крана сначала перекройте трубопровод или оборудование, подключенное к ротационному соединению, чтобы убедиться в отсутствии потока жидкости. Затем с помощью подходящих инструментов ослабьте крепежные винты или гайки на ротационном соединении и снимите защитную крышку или крышку основного уплотнения.